
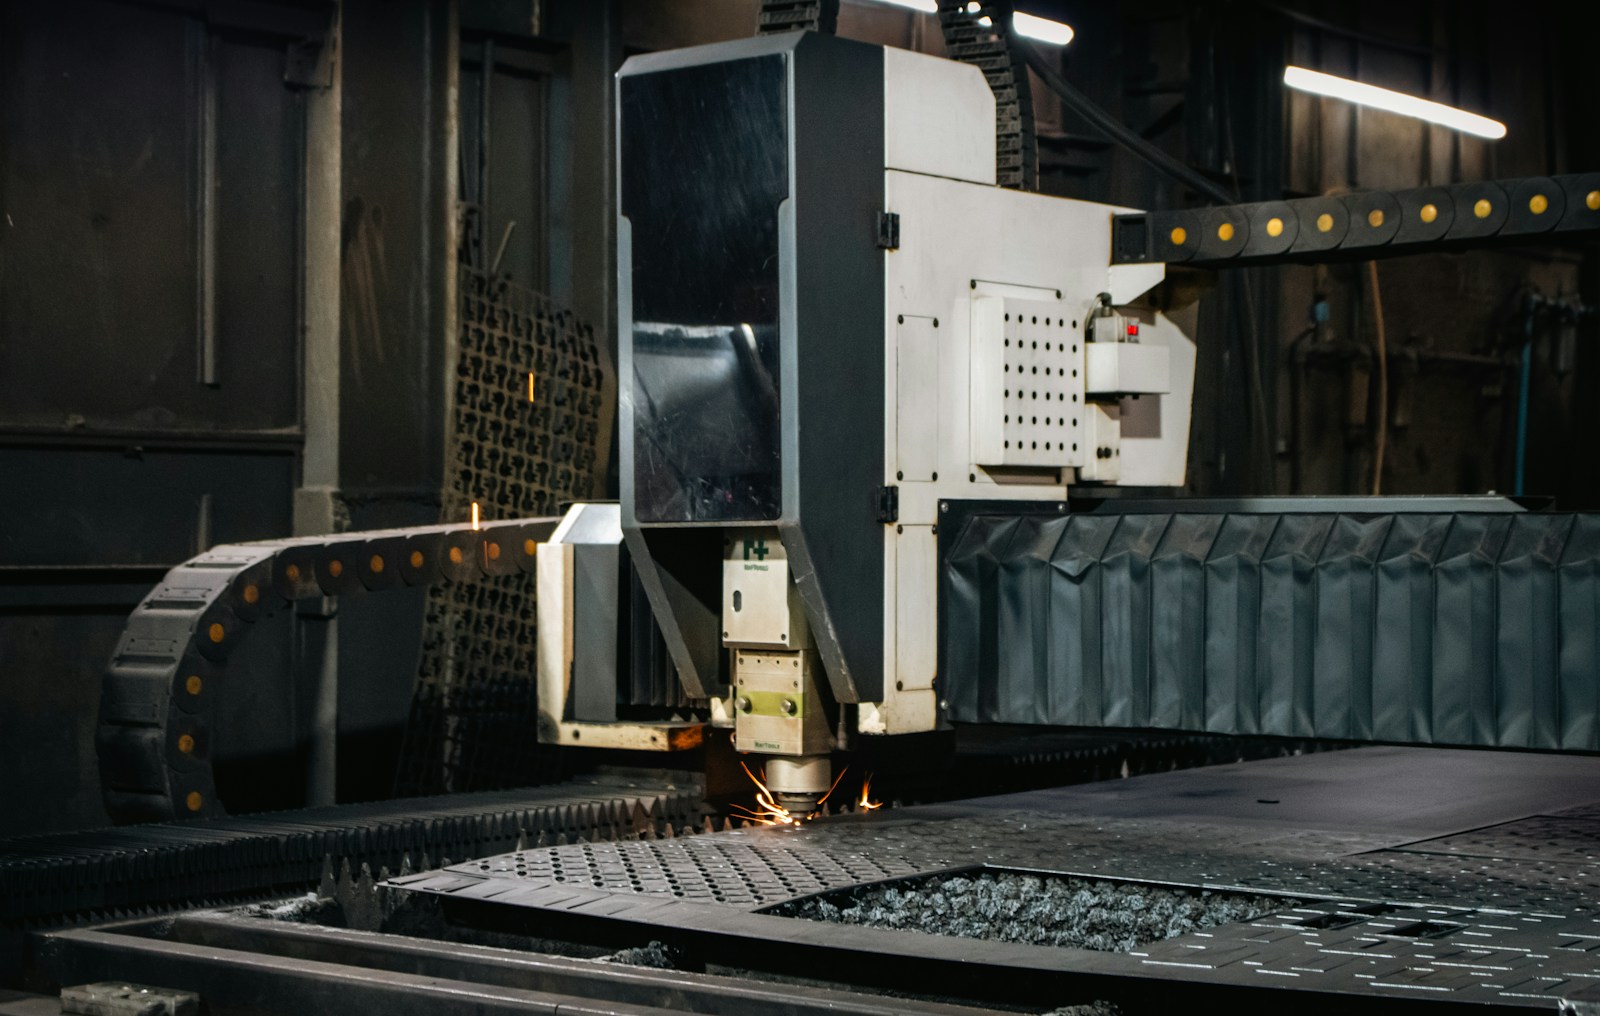
การตัดด้วยเลเซอร์ไม่มีข้อกำหนดเฉพาะด้านลมอัดที่เป็นสากล แบบจำลองเลเซอร์ วัสดุ ความหนา หัวฉีด และการตกแต่งขอบที่ต้องการจะเป็นตัวกำหนดว่าระบบแก๊สจะต้องส่งมอบอะไรบ้าง เริ่มต้นด้วยข้อกำหนดในการติดตั้งของผู้ผลิตเลเซอร์ และพิสูจน์กระบวนการตัดที่ต้องการก่อนเลือกแพ็คเกจ
ยืนยันว่าแก๊สไหนทำงานไหน
แยกอากาศบริการของเครื่องจักรออกจากแก๊สช่วยตัด ระบบอาจต้องมีข้อกำหนดหนึ่งสำหรับแอคชูเอเตอร์และอีกข้อกำหนดหนึ่งสำหรับหัวตัด อากาศอัด ไนโตรเจน และออกซิเจนมีลักษณะการตัดที่แตกต่างกัน คู่มือช่วยเหลือด้านก๊าซของ Atlas Copco จะอธิบายข้อดีข้อเสียต่างๆ อากาศมีออกซิเจนและไม่ได้ให้การควบคุมออกซิเดชันเช่นเดียวกับกระบวนการไนโตรเจนที่เหมาะสม ยืนยันว่าเลเซอร์และสูตรวัสดุที่เลือกอนุญาตให้มีการตัดโดยใช้อากาศช่วย
ขอข้อกำหนดอินเทอร์เฟซที่เป็นลายลักษณ์อักษร
สอบถามซัพพลายเออร์เลเซอร์เกี่ยวกับแรงดันขาเข้าขั้นต่ำและสูงสุด ความผันผวนของแรงดันที่อนุญาต การไหลระหว่างการตัดและการเจาะ ระยะเวลาสูงสุด ขนาดการเชื่อมต่อ และขีดจำกัดคุณภาพอากาศที่จำเป็น บันทึกตัวเลือกหัวฉีดและสูตรอาหารในอนาคต อย่าเลือกคอมเพรสเซอร์ตามอัตรากำลังแสงของเลเซอร์เพียงอย่างเดียว เนื่องจากสองกระบวนการที่ใช้กำลังเลเซอร์เท่ากันอาจมีความต้องการก๊าซที่แตกต่างกัน ตรวจสอบตัวเลขที่เกี่ยวข้องสำหรับการกำหนดค่าเครื่องจริง
ระบุแรงกดดันในส่วนที่สำคัญ
อัตราการปล่อยคอมเพรสเซอร์อยู่ที่ต้นทางของเครื่องทำลมแห้ง ตัวกรอง ถังเก็บอากาศอัด และท่อจ่าย สร้างแรงดันที่ช่องเลเซอร์เข้าในระหว่างสูตรที่มีความต้องการสูงสุดที่ยอมรับ ถามว่าการสูญเสียเปลี่ยนแปลงไปอย่างไรตามอายุของตัวกรอง หากมีการเสนอวงจรแรงดันสูง ให้ยืนยันว่าส่วนประกอบทั้งหมดได้รับการจัดอันดับสำหรับบริการนั้น หลีกเลี่ยงการกำหนดแรงดันสากลหรือขนาดมอเตอร์โดยไม่ต้องใช้เครื่องจักร
แยกความชื้นและน้ำมันออกเป็นข้อกำหนดแยกต่างหาก
ขออนุภาค ความชื้น และน้ำมันที่ได้รับอนุญาต มาตรฐานอ้างอิง หากผู้ผลิตเลเซอร์ระบุไว้ และจุดเก็บตัวอย่างที่ตกลงกันไว้ จุดน้ำค้างของความดันอธิบายการควบแน่นที่ความดันที่ระบุ จะต้องพิจารณาเทียบกับอุณหภูมิปลายน้ำ การกรองแบบธรรมดาไม่สามารถทดแทนการอบแห้งได้ เห็นด้วยกับขบวนการบำบัด การตรวจสอบ และช่วงเวลาการบริการ และตรวจสอบคุณภาพที่ส่งมอบตามจริง แทนที่จะอนุมานจากท่อที่ดูสะอาดตา
จับคู่การจัดเก็บและการตอบสนองของคอมเพรสเซอร์กับวงจร
จับภาพการตัดที่ต้องใช้ความพยายามนานที่สุดและจุดเริ่มต้นของลำดับการเจาะ ถังเก็บอากาศอัดสามารถกลั่นกรองการเปลี่ยนแปลงความต้องการในช่วงสั้นๆ ได้ แต่การตัดยาวๆ ซ้ำๆ ต้องใช้คอมเพรสเซอร์และความสามารถในการบำบัดที่ยั่งยืนอย่างเพียงพอ สำหรับชุดคอมเพรสเซอร์ที่สมบูรณ์ในตัว ให้ตรวจสอบว่าเครื่องทำลมแห้งและถังเก็บอากาศอัดที่ให้มานั้นตรงตามหน้าที่ที่ระบุไว้ในสภาวะของไซต์งานหรือไม่ ตรวจสอบการระบายอากาศ อุณหภูมิโดยรอบ ท่อระบายน้ำ การจ่ายไฟฟ้า และการเข้าถึงการบำรุงรักษา ก่อนที่จะตัดสินใจว่าการจัดวางที่กะทัดรัดเหมาะสม
คอมมิชชั่นพร้อมทดลองตัดจริง
ใช้วัสดุ ความหนา และหัวฉีดที่เป็นตัวแทน บันทึกแรงดันขาเข้าระหว่างรอบการทำงาน ตรวจสอบตัวบ่งชี้คุณภาพอากาศที่ตกลงกัน และประเมินคมตัด ขี้เถ้า และการประมวลผลขั้นปลายน้ำตามเกณฑ์การยอมรับการผลิต บันทึกสูตรและขีดจำกัด หากจำเป็นต้องใช้ไนโตรเจนในการตกแต่งที่ต้องการ ให้ประเมินปริมาณไนโตรเจนที่เหมาะสมและความต้องการอากาศป้อนแยกกัน ส่งข้อกำหนดอินเทอร์เฟซที่ครบถ้วนพร้อมกับการสอบถาม เพื่อให้ซัพพลายเออร์คอมเพรสเซอร์และเลเซอร์สามารถยืนยันความรับผิดชอบของตนได้
ที่มาและอ่านเพิ่มเติม
จัดทำโดยทีมบรรณาธิการ LeadCom จากข้อมูลอ้างอิงด้านล่าง Selection checklists and examples are editorial guidance; ข้อกำหนดขั้นสุดท้ายขึ้นอยู่กับกระบวนการและเอกสารประกอบของอุปกรณ์